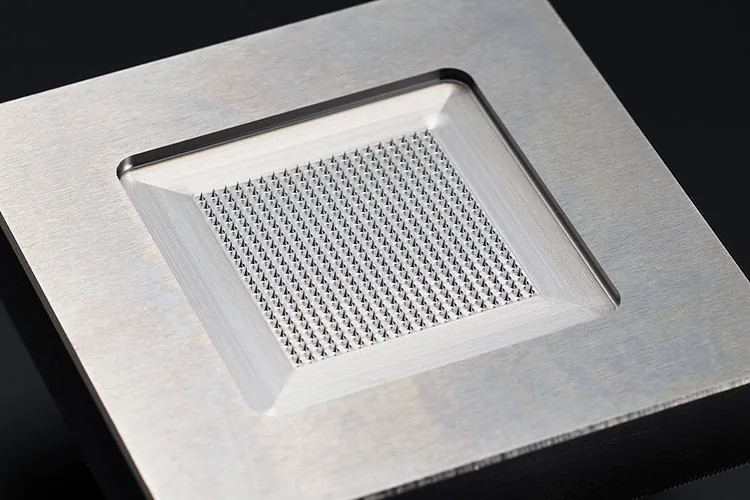
マイクロニードルアレイ金型
先端径 8μm
| ワーク材質 | HPM1 HRC40 |
|---|---|
| 使用工具 仕上 | CBN R0.15 ボールエンドミル |
| 回転数 | 52,000min⁻¹ |
| 高さ | 0.8mm |
| 先端径 | 8μm |
| 針の数 | 400針 |
| ピッチ | X.Y 1mm |
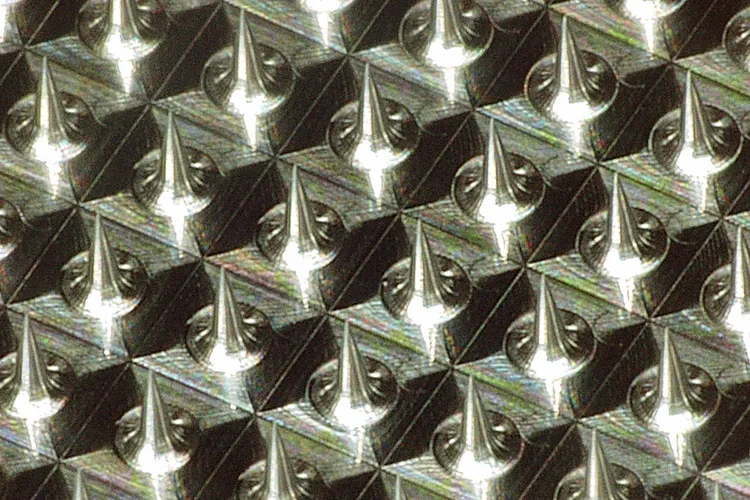
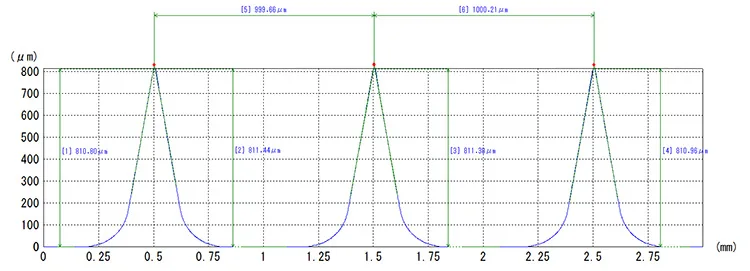

微細な形状を削った4件の事例です。素材、工具、回転数と、測定の値を載せています。
先端径 8μm
| ワーク材質 | HPM1 HRC40 |
|---|---|
| 使用工具 仕上 | CBN R0.15 ボールエンドミル |
| 回転数 | 52,000min⁻¹ |
| 高さ | 0.8mm |
| 先端径 | 8μm |
| 針の数 | 400針 |
| ピッチ | X.Y 1mm |
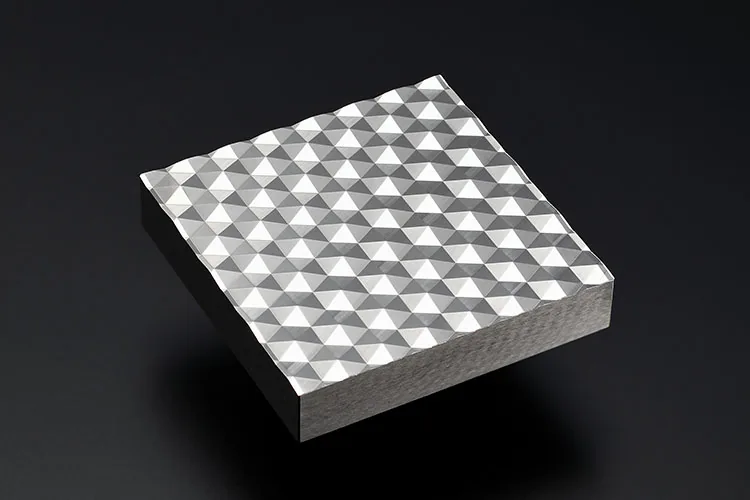
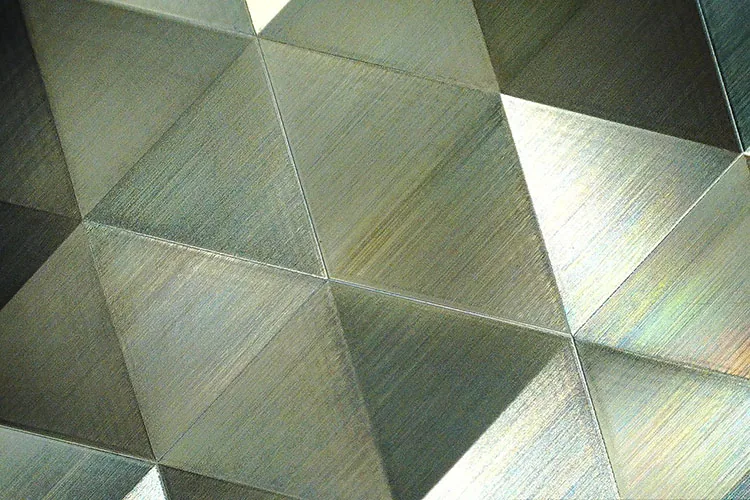
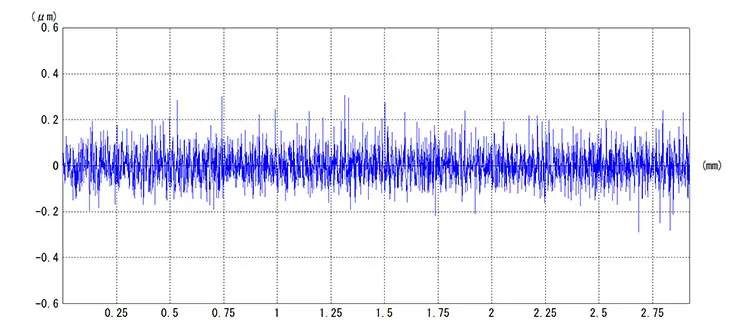
面粗さ Ra0.05μm
| ワーク材質 | STAVAX HRC52 |
|---|---|
| 使用工具 仕上 | CBN R0.2 ボールエンドミル |
| 回転数 | 60,000min⁻¹ |
| 表面粗さ | Ra0.05μm |
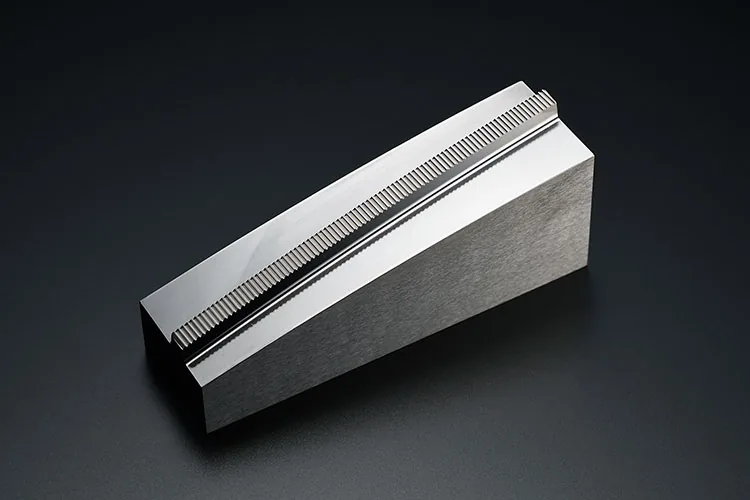
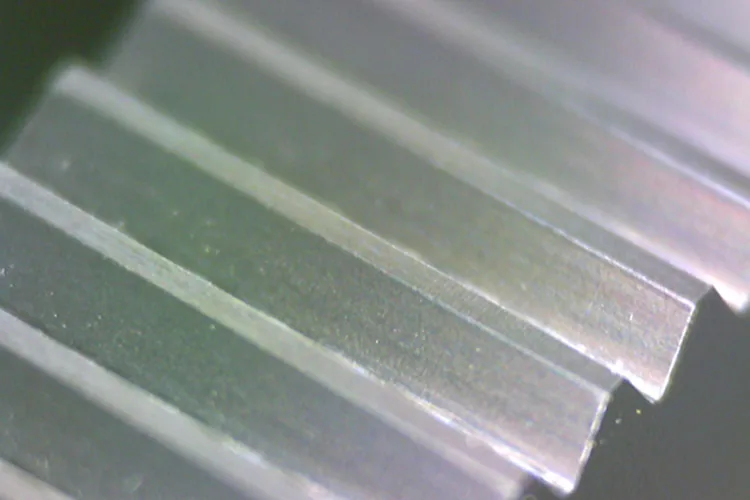
面粗さ Ra0.04μm
| ワーク材質 | STAVAX HRC52 |
|---|---|
| 微細溝仕上 | CBN R0.1 ボールエンドミル |
| 回転数 | 55,000min⁻¹ |
| 溝面の表面粗さ | Ra0.04μm |
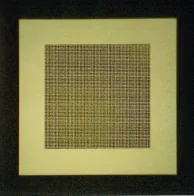
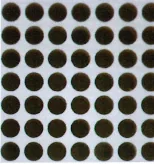
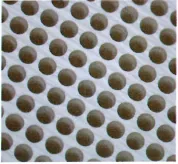
ドリル径 φ0.45mm
| 加工形状 | 狭ピッチ小径穴加工(穴数 5,329) |
|---|---|
| ワークサイズ | 58×58×t3mm |
| 被削材 | トップファイン |
| クーラント | 不水溶性切削油 |
| 使用工具 | 2枚刃ノンコート超硬ドリル 特殊品 UMD SP 2045-030(φ0.45×3ℓ) |
| ピッチ | 0.5mm |
| 穴間の厚み | 0.05mm |
| 回転速度 | 60,000min⁻¹ |
| 送り速度 | 1,500mm/min |
| ステップ量 | 無 |
| 穴深さ | 2.0mm |
| 加工時間 | 120min |
面粗さ、大きさ、素材、数量が分かる範囲でお知らせください。
営業時間 8:00〜17:00(土・日曜休業)