

- 面粗さの事例
- Ra0.01μm
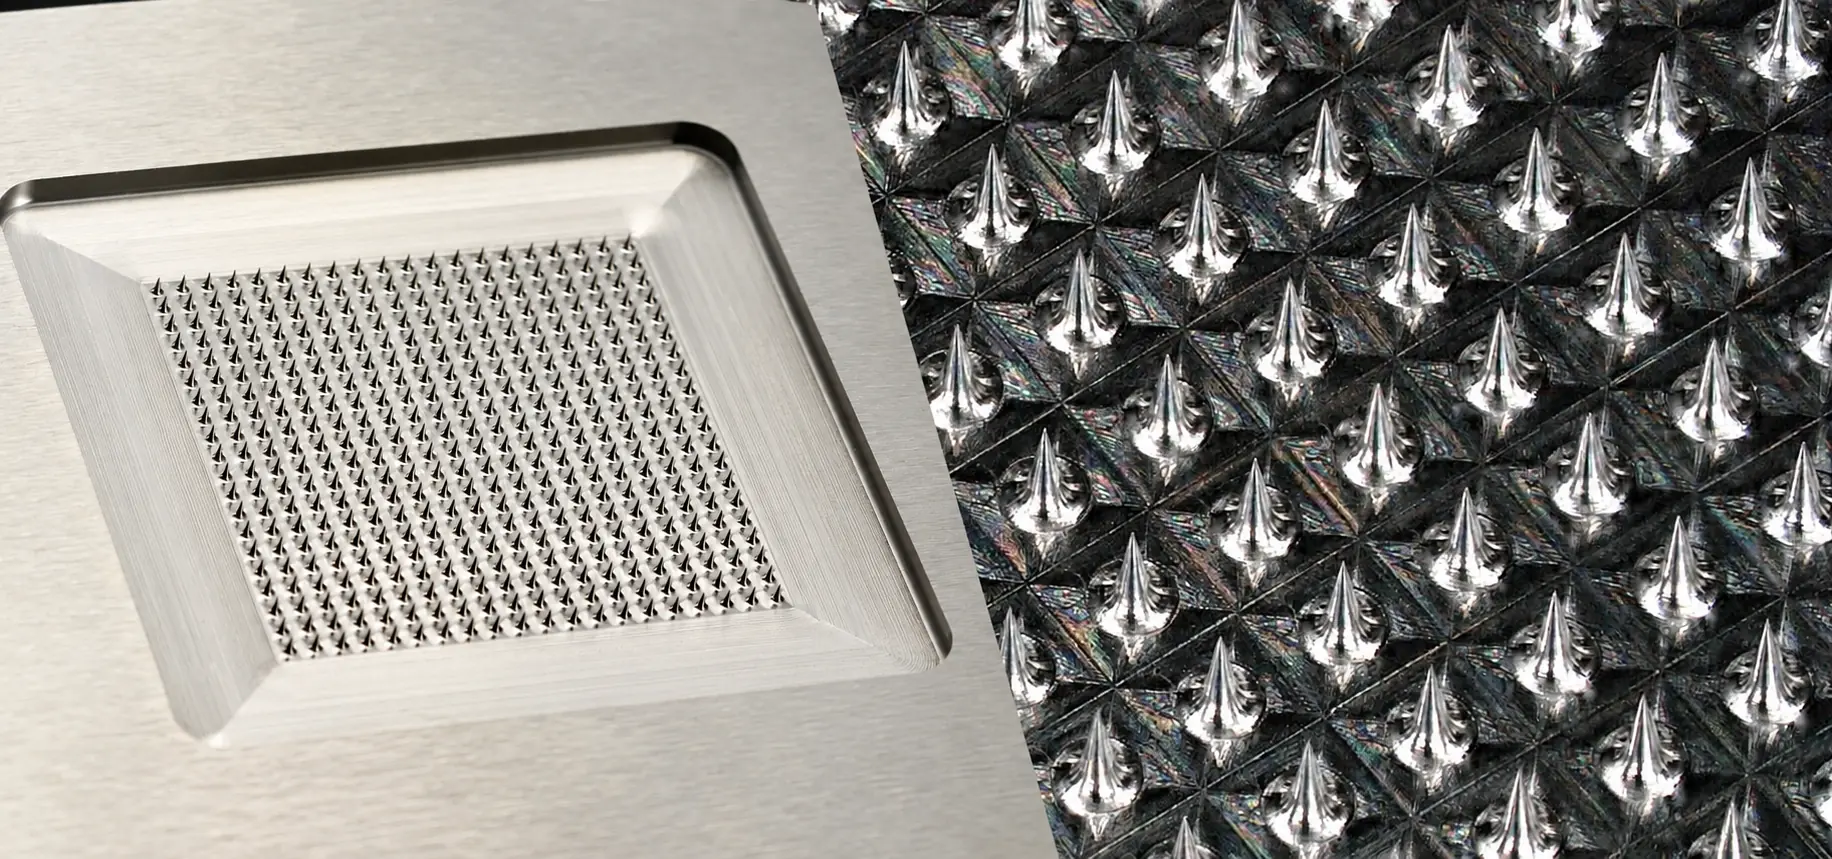
- 針の先端径
- 8μm
- 小径穴のドリル
- φ0.45mm
- 精密機械加工の上限
- Φ300mm
超精密加工技術によって
ものづくり産業の発展に寄与していきます
近年、ハイテク分野などでデバイスの小型化・薄型化が一段と進み、ナノメートルオーダーの超精密加工が求められています。私たちは、常に創意工夫を持って挑戦し続け、超精密・微細加工技術の確立を目指して弛まぬ努力を続けてまいります。
精度と大きさで事例を探す
掲載している13件を、面粗さの細かい順に並べました。必要な面粗さと素材で絞り込めます。
面粗さ
素材
並び
13件
| 写真 | 面粗さ | 名前と部位 | 素材 | 仕上げの工具 | 回転数 min⁻¹ |
|---|---|---|---|---|---|
 | Ra0.01μm | レンズ金型 φ60φ60mm 球面+半面プリズム面(磨き 40’) | S-STAR HRC52 | ナノ多結晶ダイヤモンド R0.5 | 60,000 |
 | Ra0.01μm | 鏡面加工 | SKD61 HRC53 | PCD R1.5 | 60,000 |
 | Ra0.01μm | 鏡面金型部品40°斜面部 | ELMAX HRC59 | PCD R0.75 | 38,000 |
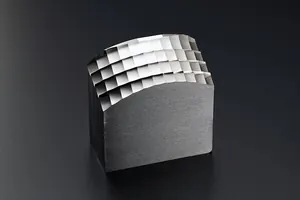 | Ra0.02μm | ランプ用リフレクタ金型 | S-STAR HRC52 | CBN R0.5/PCD R0.5 | 50,000 |
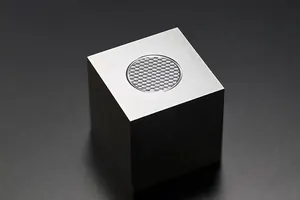 | Ra0.02μm | φ12mm フライアイレンズ金型切削加工のみで鏡面仕上げ | 超硬合金 シルバーロイ SA-180 | ナノ多結晶ダイヤモンド R0.5 | 60,000 |
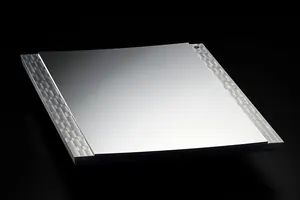 | Ra0.024μm | 自由曲面ミラー ヘール加工360mm×270mm×21mm | A5052 | 単結晶ダイヤモンド R バイト | ヘール加工 |
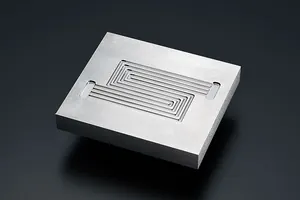 | Ra0.03μm | 燃料電池セパレータ用金型ポケット底面 | 超硬合金 AFI(住友電工) | ナノ多結晶ダイヤモンド R0.5 | 60,000 |
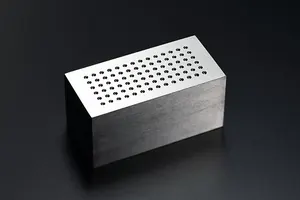 | Ra0.04μm | LEDレンズアレイ金型 | SUS440C HRC62 | PCD R0.5 | 40,000 |
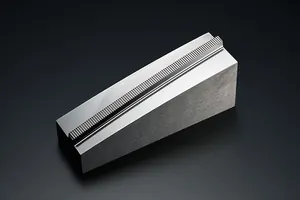 | Ra0.04μm | ランプ金型の微細溝溝面 | STAVAX HRC52 | CBN R0.1 | 55,000 |
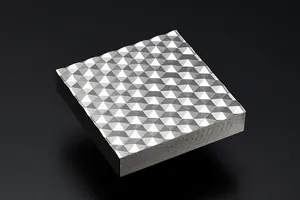 | Ra0.05μm | リフレクタ金型 | STAVAX HRC52 | CBN R0.2 | 60,000 |
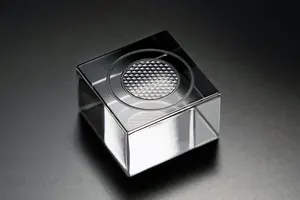 | Ra0.05μm | 石英ガラスの高品位加工 | 石英ガラス | ナノ多結晶ダイヤモンド R0.75 | 60,000 |
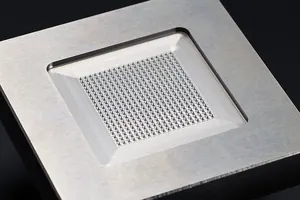 | 先端径8μm | マイクロニードルアレイ金型高さ 0.8mm・400針・ピッチ X.Y 1mm | HPM1 HRC40 | CBN R0.15 | 52,000 |
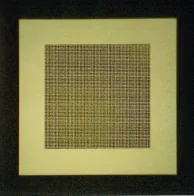 | ドリル径φ0.45mm | 精密小径穴加工58×58×t3mm・穴数 5,329・穴間の厚み 0.05mm | トップファイン | 超硬ドリル φ0.45×3ℓ | 60,000 |
この条件に当てはまる事例は掲載していません。条件を変えてお試しください。
必要な精度と大きさで
加工が分かれます
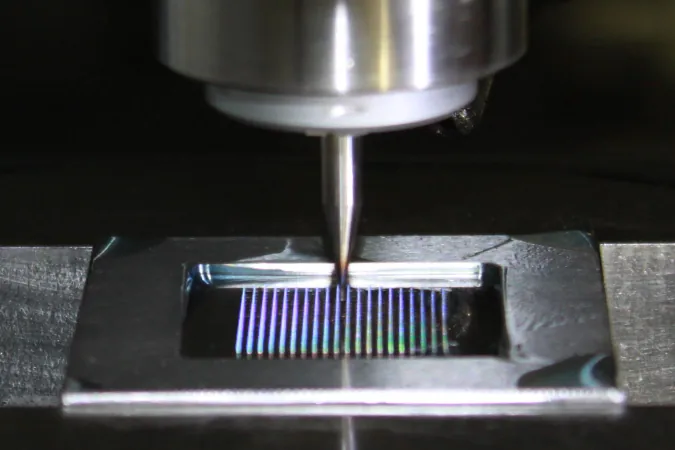
超精密微細加工
- 大きさ
- 事例:φ12mm〜360mm×270mm×21mm
- 精度の手がかり
- 最小設定単位 0.010μm/空気静圧軸受 最大回転数 60,000min⁻¹/リニアモータ駆動
- 機械
- 超精密立形加工機 UVM-450C(V2) 同時5軸仕様
- 材質
- 焼入鋼・超硬合金・セラミック・ガラス・樹脂
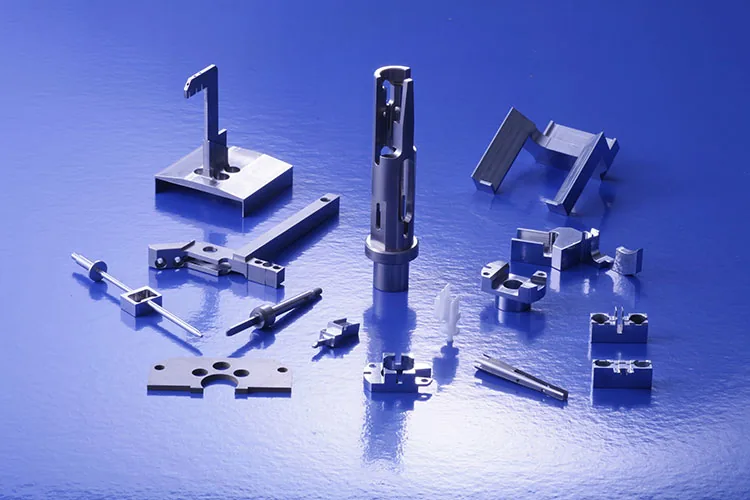
精密機械加工と治工具
- 大きさ
- テーブルサイズ 最大 500×500×1000/Φ 1mm〜300mm
- 精度の手がかり
- 難易度の高い製品を数多く製作
- 機械
- マシニングセンタ6台・NC旋盤2台・ワイヤ放電加工機3台ほか
- 材質
- 事例:SKD11・SUS303・超硬・SCM415・HPM1・樹脂
- 1素材調達
- 2加工製作
- 3熱処理
- 4表面処理
安定した環境がなければ
正確な加工はおろか
計測さえ出来ません
サブミクロン、ナノメーターという加工単位の超精密加工は、加工環境が驚くほど大きな影響を持っています。当社は外乱振動の影響を除去するため、基礎工事を行いました。
- 基礎
- 5m×10m×0.7m
- 床の変異振動
- 1μm以内
- 室内温度
- ±1℃
- 恒温ブース
- ±0.5℃
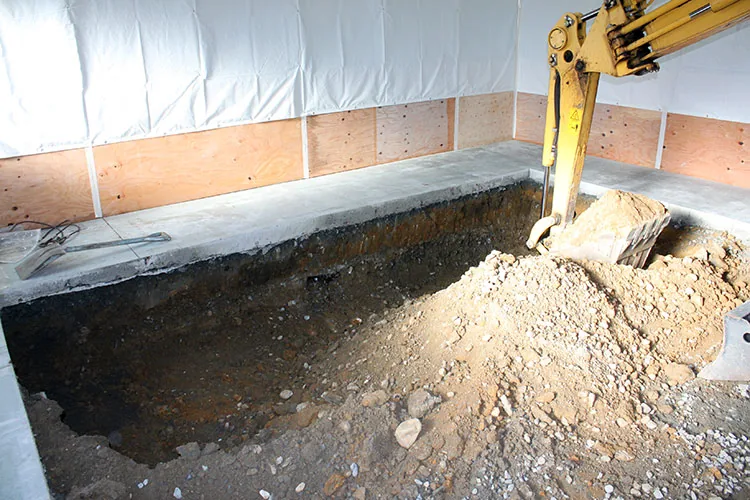
1掘る
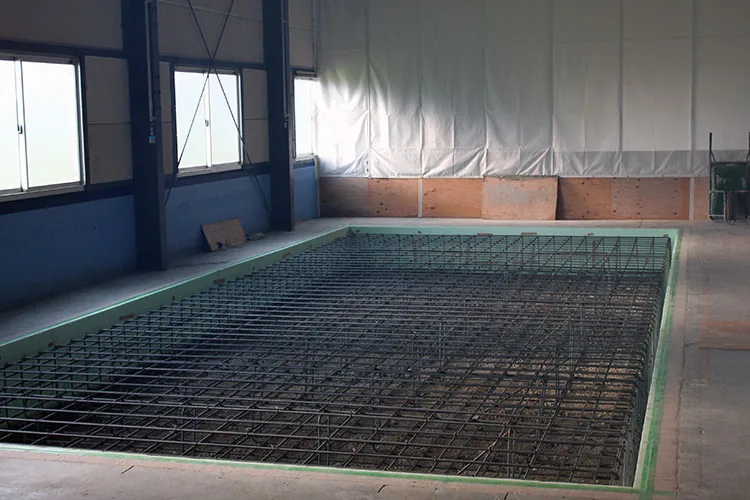
2鉄筋を組む
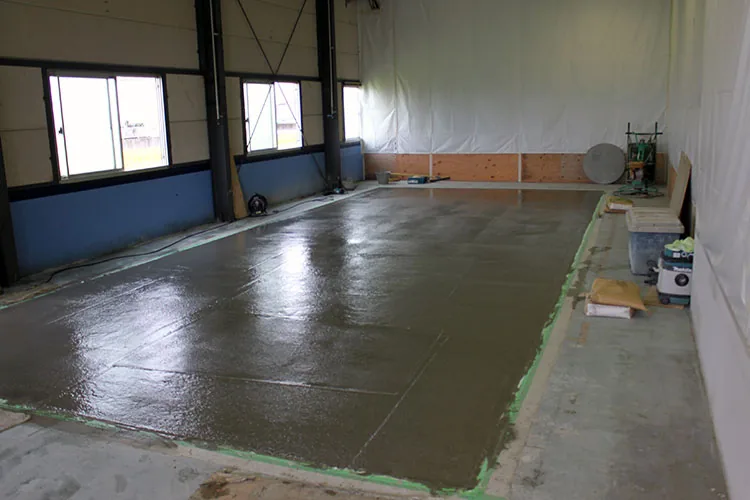
3打つ
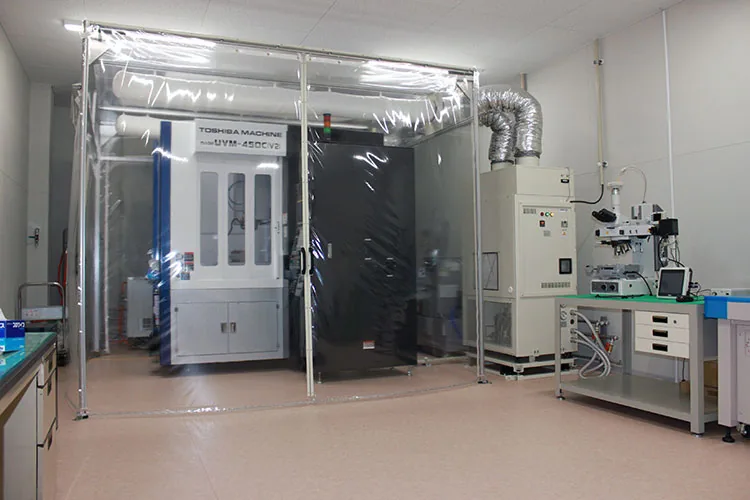
4据える
お知らせ
- ホームページを新しくしました
- CNC三次元測定機 CRYSTA-Apex V7106 を導入しました
- 高精度画像寸法測定器 LM-1000 を導入しました
- ワイヤ放電加工機 MV1200R を導入しました
- 高速細穴加工機 KIC を導入しました